Který drát je lepší pro poloautomatické svařování
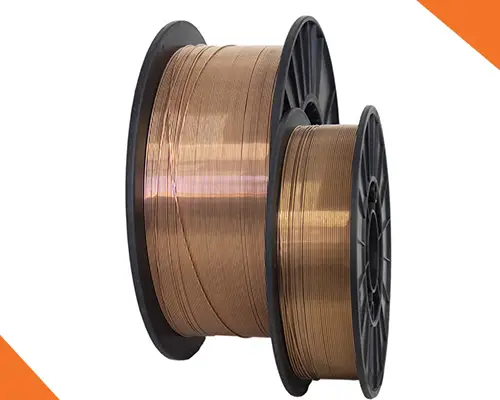
Poloautomatické svařování je rychlý a pohodlný způsob spojování kovů. Pro průmyslovou výrobu je to prostě nenahraditelná věc, ale v každodenních podmínkách je její použití někdy prostě nezbytné. Například pro spojování žáruvzdorných nebo neželezných kovů je tento typ svařování téměř nenahraditelný. V tomto článku zjistíme, jak vybrat správný svařovací drát.
Svařovaný drát lze rozdělit podle různých parametrů: struktura a chemický obsah, rozsah použití.
V závislosti na oblasti použití může být drát obecné a speciální. Obecná může být použita pro svařování a navařování jakéhokoli druhu kovu a speciální se používá speciálně pro určité slitiny.
Další užitečné věci:
Jaký drát pro kterou slitinu
Při výběru drátu pro svařování musíte okamžitě pochopit, co přesně s ním budete svařovat, jaké kovy, jakou tloušťku a jaké zařízení uděláš to. Tyto faktory určí, jaké materiály budete potřebovat. Za prvé, drát se liší složením. To zase musí odpovídat obecnému kovu. Existuje pět typů drátu:
Ocel
Nejběžnější typ, má největší počet značek, které jsou regulovány GOST 2246-70, s průměrem v rozmezí od 0,3 do 12 mm. V závislosti na složení samotného drátu je možné jej svařovat nízkolegované, středně legované, vysokolegované a nízkouhlíkové oceli. Důležitou výhodou takového drátu je, že švy s jeho pomocí jsou vysoce kvalitní, bez trhlin a s malým množstvím rozstřiku, šev téměř nepodléhá korozi a svařovací oblouk dobře drží bez přerušení. S tímto drátem je ale nutné pracovat pod tavidlem v plynném prostředí.
Poměděný
Nejčastěji z oceli SV08G2S, často se používají i jiné nízkolegované a nízkouhlíkové jakosti, ocel je potažena měděným povlakem. Tento povlak pomáhá udržovat stabilitu oblouku. Tloušťka drátu od 0,6 do 2 mm. Práce s ním se provádí v ochranném prostředí, svařují se s ním vysokolegované a uhlíkové druhy ocelí.
Hliník
V souladu s tím se skládá z hliníku a v souladu s GOST 7871-75 má nečistoty mědi, hořčíku, křemíku a chrómu. Většina svařovaných výrobků se skládá ze slitin, kde procento obsahu křemíku není větší než 3%, měď je asi 4%. Legující přísady dodávají pevnostní vlastnosti; samotný hliník je antikorozní kov, což znamená, že švy mají také tuto vlastnost. Tento drát je určen pro poloautomatické svařování a používá se v prostředí ochranného plynu.
Prášek
- Rutil (oxid titaničitý). Pro svařování oceli se středními hodnotami uhlíku
- Rutil-fluorit (oxid titaničitý s kazivecem). Pro svařování nízkolegovaných ocelí
- Rutil organický. Pro svařování nízkouhlíkové oceli
- Fluorit (s kazivecem). Pro použití s nízkolegovanou, nízkouhlíkovou ocelí
- Fluorit-karbonát (s přídavkem solí kyseliny uhličité). Pro práci s kritickými konstrukcemi z nízkolegovaných, nízkouhlíkových ocelí.
Wolfram
Wolfram funguje dobře v prostředí s vysokou teplotou, protože samotný kov je žáruvzdorný a nezměkne. Do wolframového drátu se také přidávají legující komponenty, které zvyšují stabilitu oblouku a zvyšují rychlost provozu při vysokých teplotách. Ke svařování hliníku lze použít čistý wolfram a drát s nečistotami se používá pro svařování vysokolegovaných ocelí, nerezových ocelí, niklu, mědi a dalších.
Označení drátu pro svařování
Rozšíření poloautomatického svařovacího drátu nám dalo velké množství značek, i když ne všechny se v práci používají stejně často. Abyste pochopili, proč a pro koho je tato nebo ta značka vhodná, musíte pochopit, co znamenají písmena a čísla v označeních.
Ruské značení v souladu s GOST 2249-70 poskytuje úplný popis materiálu. Při pohledu na něj je hned jasné, co ve slitině je. Podívejme se na jasný příklad:
SV01Х19Н9
- SV – svařovací drát;
- 01 — obsah uhlíku 0,01 %;
- X19 – obsah chrómu ne více než 19 %;
- H9 – obsah niklu ne více než 9%.

Existuje také americký analog GOST s názvem AWS, který používají zahraniční výrobci. Údaje, které můžeme zjistit pohledem na značku, se mírně liší:
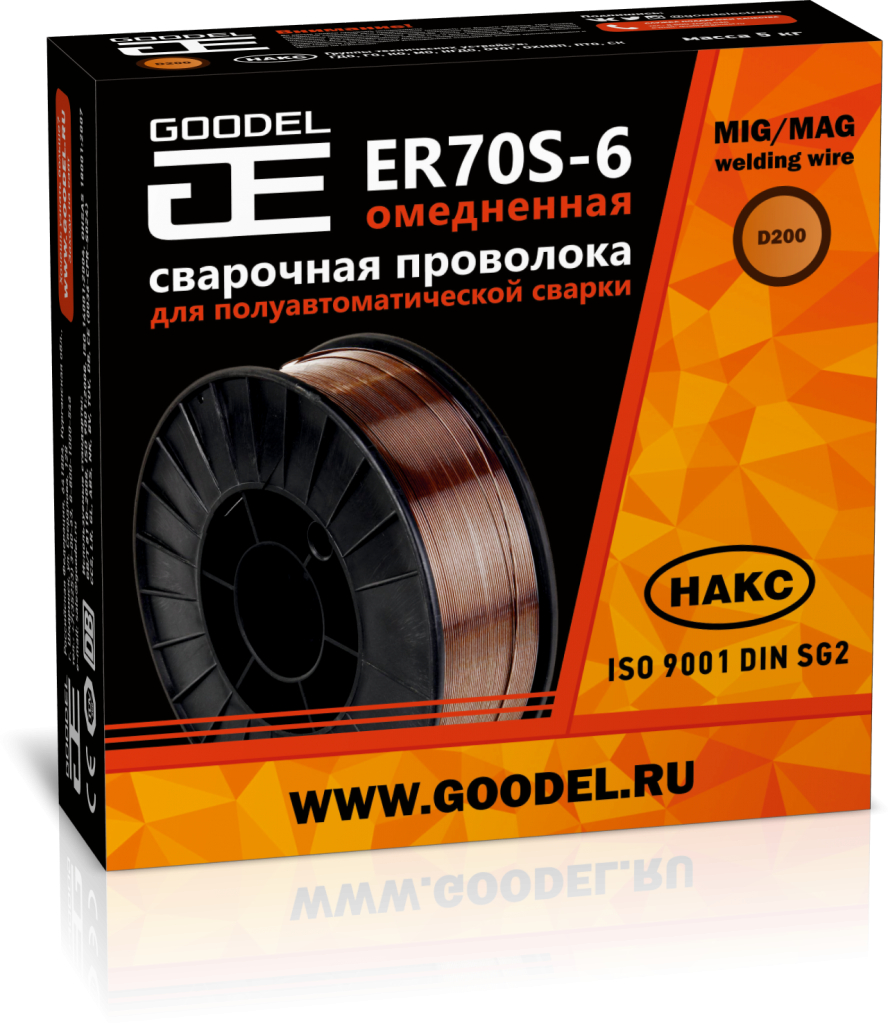
ER70S-6
- E – určeno pro obloukové svařování;
- 7 – pevnost v tahu je 70 ksi (1000 stop na čtvereční palec), přepočteme-li na naše jednotky měření, rovná se 482,6 MPa;
- 0 – pouze plochá a vodorovná poloha svařování;
- S – plný průřez;
- 6 – obecná doporučení pro polaritu a obecný provoz.
Jak vybrat průměr svařovacího drátu
Průměr drátu, stejně jako elektrody, se volí podle dvou kritérií: tloušťka kovu a síla svařovacího proudu. Například pro obecný kov do tloušťky 4 mm by měl být použit drát o průměru 1 až 1,2 mm. Pro rychlou a pohodlnou navigaci můžete použít naši tabulku:

Populární značky drátů
Svařovací drát lze vždy vybrat i pro určité specifické požadavky v energetice, speciálním stavebnictví nebo jaderném průmyslu. Ale kvůli povaze jejich použití se používají poměrně zřídka a nejčastěji se používají tři hlavní značky:
Sv-08G2S – nízkouhlíkový a nízkolegovaný drát, který lze použít ke svařování mnoha druhů oceli pomocí poloautomatických strojů. Podle standardů AWS je označen jako ER70S-6. Během provozu se elektroda prakticky nelepí a rozstřikování je minimální. Ochrannou atmosféru vytváří argon nebo oxid uhličitý.
Sv-06Х19Н9Т – nízkouhlíkový drát, který se používá pro svařování nerezových ocelí. Kromě toho může být drát použit pro navařování a pro výrobu elektrod. Podle norem AWS je označen jako ER 316L Si nebo ER 308L. Tato třída obsahuje velké množství chrómu, díky kterému lze drát použít jako aditivní materiál v ropném, potravinářském a chemickém průmyslu. A snížený obsah uhlíku zvyšuje tažnost svaru.
PUNCH-11 – drát, se kterým lze pracovat bez zahřívání obrobku nebo ochranného plynu. Lze jej použít pro poloautomatické svařování litinových výrobků. Odstranění trhlin, dutin a jiných podobných defektů je hlavním účelem tohoto výplňového materiálu. Svar lze bez problémů zpracovat, nedochází k kritickým vnitřním pnutím, takže díl není náchylný k deformaci.
Závěr
Materiály pro poloautomatické svařování musíte vybrat stejným způsobem, jako byste to dělali u ručního obloukového svařování. Nejprve se rozhodněte, co budete svařovat, jaký kov při jakém proudu a jaká svařovací kritéria jsou pro vás nejdůležitější, a na základě toho vyberte značku drátu, která nejlépe vyhovuje vašim úkolům.
Přihlaste se, máme zájem:
Elektrody můžete zakoupit v našem obchodě

Pro nákup elektrod v oficiálním obchodě GOODEL postupujte podle níže uvedených odkazů:
Svařovací drát je výrobek určitého chemického složení, průměru, tvaru a typu výroby. Plný drát je vyroben z ocelí a slitin, zatímco drát plněný je vyroben z ocelového pásu svinutého do trubkové elektrody naplněné nábojem – práškem. Dráty se používají pro mechanizované svařování pro výrazné zvýšení produktivity svářečských prací.

Podrobný popis
Svařovací drát funguje jako přídavný materiál. Používá se pro svařování dílů z: hliníku a jeho slitin, mědi a slitin mědi, ocelí a dalších slitin.
Drát je dodáván ve svitcích, obvykle o hmotnosti 1/5/15/18 kg.
Nejběžnější průměry plného svařovacího drátu jsou:
Nejběžnější průměry svařovacích plněných drátů jsou:
Tyto rozměrové ukazatele zcela postačují k uspokojení potřeb většiny svařovacích odvětví v Ruské federaci. Průměr svařovacího drátu se zpravidla volí pro řešení konkrétního problému a závisí na hodnotě svařovacího proudu, prostorové poloze a dalších faktorech.
O funkcích
Svařovací drát s plným průřezem „KEDR“ má vysoké svařovací a technologické vlastnosti vlastní evropským analogům. Navíc při použití kvalitního drátu se na povrchu svaru tvoří minimální množství strusky, což umožňuje minimalizovat čisticí postupy. Vlastnosti jsou dány chemickým složením, které zahrnuje různé legující složky:
- nikl;
- chróm;
- manganu;
- křemík;
- síra;
- fosfor a mnoho dalších.
druhy
Na základě jejich struktury existují pevné a plněné typy svařovacích drátů.
Pevná sekce
Nejběžnější možnost. Vyrobeno z oceli válcované za studena. Je to pevná hmota kovu určitého průměru. Stejný polotovar se používá pro výrobu ručních elektrod. Na rozdíl od nich nemá drát ochranný povlak, proto se používá jako přídavný materiál při svařování v prostředí ochranného plynu.
Prášek
Práškové produkty jsou vyráběny ve formě tenkostěnné trubky plněné práškovým tavidlem. Hmotnostně zaujímá 15-40% celkové hmotnosti materiálu.
Zvláštností tavidla je, že když hoří elektrický oblouk, mění se na strusku a uvolňuje oxid uhličitý, který chrání místo svařování před vystavením atmosférickému kyslíku. Tím se zabrání oxidaci roztaveného kovu a oslabení svaru.
Svarová lázeň je tvořena kovem, ze kterého je trubka vyrobena. Lehčí struska vyplave na povrch a po vychladnutí kovu se snadno odstraní drátěným kartáčem.
Existují dva typy plněných drátů: plynové a samoochranné. Při práci s plynovým stínícím drátem je nutné použití přídavného zdroje plynu, zatímco samostínící výplňový drát nevyžaduje dodatečnou ochranu kvůli uvolňování vlastního plynu z jádra. Proto je možné jej používat venku i při silném větru, bez nutnosti dalšího plynového zařízení.
Druhy svařovacích drátů pro poloautomaty
Poměděná pevná část
Poměděný drát KEDR se používá pro svařování výrobků z uhlíkové a nízkolegované oceli. Měděný povlak umožňuje kvalitní přenos proudu do drátu v kontaktních hrotech, snižuje také koeficient tření a v důsledku toho opotřebení spotřebních částí hořáku. Nanesený svarový kov má vysokou odolnost proti rázovému zatížení a roztržení. Díky ideálně zvolenému chemickému složení je výrazně sníženo rozstřikování elektronického kovu během procesu svařování.
Plněný drát pro stínění plynu
Drát s tavidlem je v podstatě kovová trubka, jejíž dutina je vyplněna tavidlem (náplní), která slouží k udržení stabilního hoření oblouku, tvorbě strusky tvořící tvar svaru, ochranným funkcím atd. Je přípustné přidávat do vsázky legující prvky, aby se získaly speciální vlastnosti naneseného kovu. Klíčovými výhodami použití tohoto typu drátu je absence rozstřiku, hoření měkkého oblouku, kontrolovaná svarová lázeň a vynikající vzhled švu.
Klíčovou výhodou použití tohoto typu drátu je, že není potřeba ochranný plyn při zachování všech výhod plynového stínícího drátu plněného tavidlem.
Tento typ se používá pro svařování vysoce legovaných ocelí.
PEVNÝ DRÁT Z NEŽELEZNÝCH KOVŮ A SLITIN
Pro svařování hliníku a jeho slitin se používá buď čistý hliníkový drát, nebo hliníkový drát legovaný hořčíkem, křemíkem, manganem a dalšími chemickými prvky.
Měděný drát se používá pro svařování dílů vyrobených ze slitin mědi a navařování ocelových výrobků.
ZNAČENÍ SVAŘOVACÍHO DRÁTU
Pro různé druhy práce se používají různé spotřební materiály. Například výrobek pro poloautomatické svařování nemůže řezat kov. Pochopení toho, jaké typy svařovacího drátu jsou ve svitcích, je dáno jeho označením.
Označení je alfanumerický kód.
Nejprve je uvedena jedna nebo dvě číslice. Například 3 nebo 1,6. Ukazují tloušťku, tzn. průměr 3 mm nebo 1,6 mm.
Pak následují písmena označující účel produktu. Například St znamená svařování. To znamená, že drát je vhodný pro svařování a další práce, jako je tavení, budou neúčinné.
Další 2 číslice označují procento obsahu uhlíku. Například 05 označuje 0,05 % celkové hmotnosti. Poté jsou specifikovány další prvky. Mohou to být:
- měď – D;
- molybden – M;
- mangan – G;
- zirkonium – C;
- hliník – Yu;
- vanad F;
- titan – T;
- nikl – N;
- chrom – X;
- křemík – S.
Čísla za písmenem označujícím prvek udávají procentuální obsah ve složení. Pokud tam nejsou žádná čísla, znamená to, že je to méně než 1 %.
Například označení 2Св30Х25Н16Г7 označuje svařovací drát o průměru 2 mm s obsahem uhlíku 0,3%, legovaný chromem (25%), niklem (16%), manganem (7%).
Který materiál je pro určité práce nejlepší, najdete v příslušných referenčních knihách.
VÝBĚR SVAŘOVACÍCH DRÁTŮ
Výběr svařovacího drátu závisí na složení spojovaných dílů.
Musí být splněny následující požadavky:
- Průměr spotřebního materiálu se volí na základě tloušťky obrobků. Vyrábí se s průřezem 0,8-12 mm, ale používají se především výrobky o průměru do 3 mm.
- Složení přídavného materiálu by se mělo co nejvíce blížit jakosti svařované oceli.
- Povrch musí být čistý a zbavený rzi, nečistot, oxidů nebo jiných látek.
- Teplota tavení spotřebního kovu by měla být stejná nebo mírně nižší než u spojovaných obrobků.
Nesprávná volba povede ke snížení kvality švu, který se ukáže jako porézní nebo příliš křehký. Při nákupu zkontrolujte cívku – navíjení by mělo být hladké, bez přesahů nebo ohybů. Drát musí mít jednotnou tloušťku, kulatý, bez poškození povrchu.
ŘADA DRÁTU GC KEDR
Poloautomatické svařování umožňuje vytvořit spojení se silným, rovnoměrně svařovaným švem. I nezkušený poloautomat vykazuje dobré výsledky.
Pro kvalitní svařování je velmi důležitá správná volba typu drátu. Musíte s ním zacházet co nejpečlivěji.
Katalog obsahuje desítky možností pro plněný drát, poměděný ocelový drát, stejně jako nerezovou ocel a hliník. Veškerý spotřební materiál pro poloautomatické stroje je vyroben z vysoce kvalitních surovin. V každé fázi je prováděna kontrola výroby, která umožňuje minimalizovat odchylky, což nám umožňuje dosahovat trvale vysoké kvality hotového výrobku.
Naše výrobky

Článek: Samoochranný práškový drát CEDAR MIG E71T-GS Ø 0.8 (plastová kat. 1 kg) 1 218.80 rublů.